Jak dobrać technologię gratowania do rodzaju blachy i oczekiwanego wykończenia krawędzi
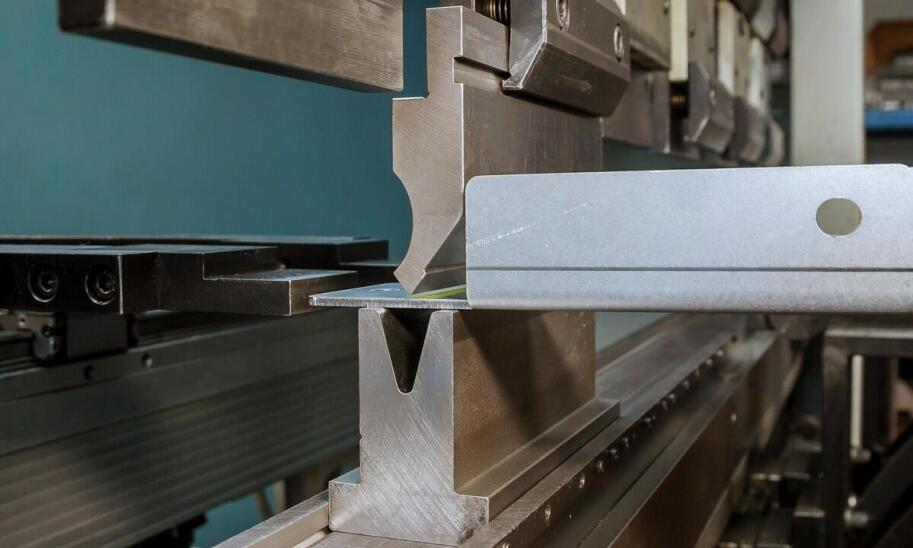
W zakładach produkcyjnych, które obrabiają blachy po cięciu laserowym lub plazmowym, jedna technologia gratowania nie zawsze sprawdza się przy wszystkich detalach. Cienkie arkusze aluminium o grubości poniżej 1 mm mają zwykle małe zadziory, łatwe do usunięcia delikatnymi szczotkami. Z kolei grube blachy stalowe po cięciu plazmowym wymagają agresywniejszych metod, aby usunąć ciężkie naddatki i zgorzeliny. Proces gratowania musi być więc elastycznie dopasowany do materiału, aby zapewnić powtarzalność i bezpieczeństwo dalszej obróbki.
Czynniki wpływające na dobór metody gratowania
Materiał blachy, jej grubość, wielkość zadzioru oraz oczekiwana gładkość krawędzi to kluczowe parametry decydujące o wyborze technologii. Stal czarna i nierdzewna dobrze znoszą agresywną obróbkę pasową, która jest skuteczna przy dużych, nieregularnych zadziorach po cięciu plazmą. Z kolei aluminium i cienkie blachy (poniżej 0,8-1 mm) wymagają delikatniejszych szczotek, aby uniknąć deformacji lub nadmiernego zebrania materiału. Wielkość naddatku jest tu krytyczna – drobne, równe zadziory po cięciu laserem można usunąć w jednym przejściu, podczas gdy gruba zgorzelina wymaga wieloetapowej obróbki. Precyzyjne wykończenie powierzchni również może wymagać kombinacji kilku narzędzi. Wszystkie te czynniki wpływają na wydajność procesu i finalną jakość krawędzi.
Porównanie metod gratowania i ich zastosowanie
Każda metoda gratowania daje inny efekt i sprawdza się w odmiennych zastosowaniach. Gratowanie szczotkowe delikatnie usuwa lekkie zadziory i zaokrągla krawędzie, co jest idealnym rozwiązaniem dla cienkich blach i precyzyjnych detali. Gratowanie wałkowe, zwłaszcza w układzie planetarnym, zapewnia bardzo równomierną obróbkę całej krawędzi, usuwając średnie zadziory i tworząc jednolity promień. Z tego powodu jest często wybierane przy produkcji seryjnej, gdzie powtarzalność ma kluczowe znaczenie. Z kolei agresywne gratowanie pasowe radzi sobie z ciężkimi naddatkami po plazmie, oferując wysoką wydajność, ale wymaga większej kontroli, by nie uszkodzić powierzchni detalu. Ostateczny wybór zależy więc od priorytetu: szczotki zapewniają gładkość, a pasy szybkość obróbki.
Przeczytaj również: Jak obróbka metali CNC dopasowuje produkcję komponentów do wymagań różnych branż
Na polskim rynku dostępne są rozwiązania dopasowane do różnych potrzeb. Firma MADORA z Kotlina dostarcza maszyny przeznaczone do obróbki blach po cięciu termicznym. W jej ofercie znajdują się modele dwustronne do efektywnego usuwania zadziorów i zgorzeliny, które sprawdzają się w firmach z branży metalowej i meblarskiej.
Przeczytaj również: Czym są rozwiązania CNC?
Czasem wystarczy samo usunięcie ostrych krawędzi. Jednak często celem jest coś więcej. Zaokrąglanie krawędzi staje się niezbędne przed gięciem, ponieważ ostre naddatki mogą powodować pęknięcia lub nierównomierne naprężenia w materiale. Z kolei wygładzanie powierzchni przygotowuje blachę do lakierowania, co poprawia przyczepność powłoki i chroni krawędzie przed korozją – farba lepiej trzyma się zaoblonych rantów i nie odpryskuje tak łatwo. Gładkie detale ułatwiają też bezpieczny montaż. To pokazuje, jak istotne jest gratowanie mechaniczne jako etap pośredni, który minimalizuje ryzyko w dalszych procesach produkcyjnych.
Dobór układu procesu zależy więc od oczekiwanego efektu. Dla prostego usunięcia zadziorów wystarczy pojedynczy agregat pasowy lub szczotkowy, ale zaokrąglenie i wygładzenie krawędzi wymaga już sekwencji kilku narzędzi. Aby zapewnić powtarzalność i chronić detal przed nadmiernym usunięciem materiału, warto przeprowadzić testy na próbkach. Pozwala to zoptymalizować konfigurację maszyny dla konkretnych serii blach i zagwarantować ich zgodność z dalszymi etapami, takimi jak gięcie, lakierowanie czy montaż.
 Dziękujemy za ocenę artykułu
 Błąd - akcja została wstrzymana
Polecane firmy
-

-

-
Immobi s.c.
Nieruchomości - kupno, sprzedaż, wynajem woj. mazowieckie00-718 Warszawa, Czerniakowska 73/79
Przeczytaj także
-
 Hobby
Drukarka atramentowa czy laserowa - co wybrać?
Drukarka to urządzenie, która jest niezbędne w każdym biurze. Sprawdza się także i w domu. Drukarka atramentowa i drukarka laserowa to najpopularniejsze rodzaje tych urządzeń. Który z nich zatem...
-
 Moda
Funkcjonalność i estetyka – połączenie doskonałe w ofercie tkanin meblowych
Tkaniny meblowe odgrywają kluczową rolę w aranżacji wnętrz, wpływając na funkcjonalność i estetykę. Szeroki wybór materiałów, wzorów oraz kolorów pozwala na tworzenie unikalnej atmosfery i komfortu...
-
 Zdrowie
Czym cechuje się orteza na kolano?
Orteza na kolano to specjalistyczne urządzenie medyczne, które ma na celu wspomaganie pracy stawu kolanowego, stabilizację oraz ochronę przed urazami. Jest to niezwykle przydatne narzędzie, które...
-
 Dom
Rola doradcy finansowego w procesie zakupu mieszkania z hipoteką
Ekspert w dziedzinie finansów odgrywa istotną rolę podczas nabywania lokalu, zwłaszcza gdy potrzebna jest pomoc w postaci kredytu hipotecznego. Specjalista wspiera klientów w ocenie ich zdolności...